倒立式与直进式拉丝机工作原理与结构深度拆解
摘要: 倒立式拉丝机与直进式拉丝机的根本区别在于力的传递路径和模具的排列方式:前者以垂直卷筒提供单道次大减面拉拔力,后者以水平排列的多道次卷筒组实现逐级连续减径。昌邑市亨达冷拔机械有限公司同时生产两类拉丝机,本文从机械传动、模具...
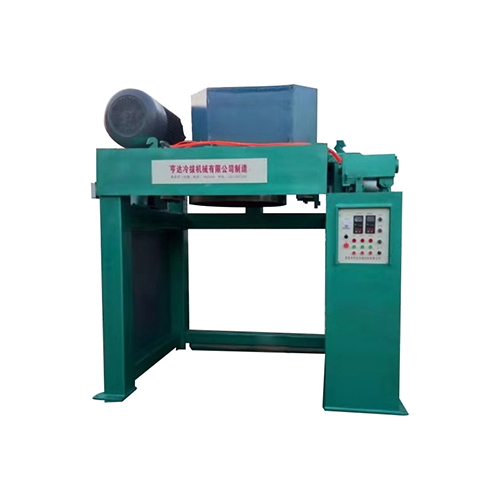
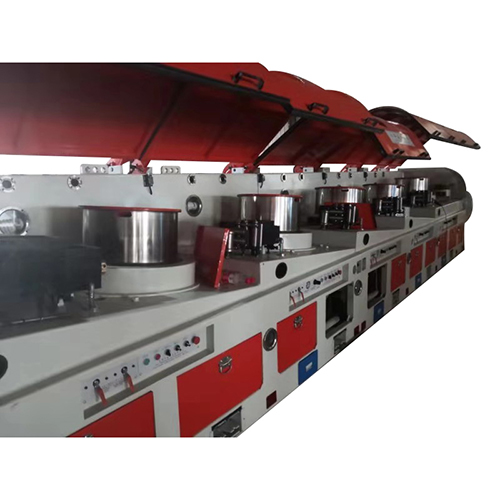
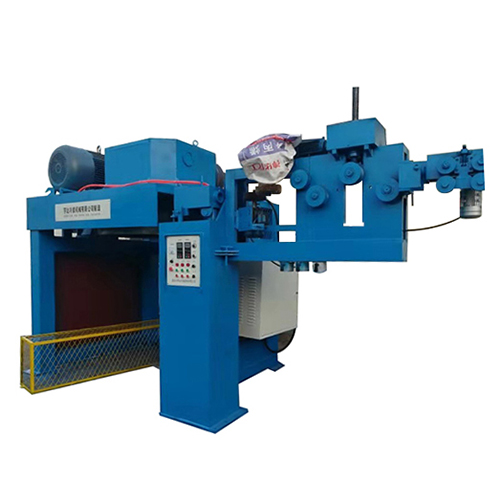
倒立式拉丝机与直进式拉丝机的根本区别在于力的传递路径和模具的排列方式:前者以垂直卷筒提供单道次大减面拉拔力,后者以水平排列的多道次卷筒组实现逐级连续减径。昌邑市亨达冷拔机械有限公司同时生产两类拉丝机,本文从机械传动、模具受力、润滑冷却三个维度深入拆解两者的结构差异,帮助读者理解其工艺适应性。一、力的传递路径:两种完全不同的力学模型倒立式拉丝机的力学模型相对简单:电机通过减速器驱动垂直安装的锥形卷筒旋转,卷筒表面与钢筋之间的摩擦力提供拉拔力。钢筋从盘圆展开后经润滑池浸润,穿过拉拔模具后被卷筒拽入并缠绕。拉拔力=摩擦系数×卷筒表面正压力,这一力学关系决定了卷筒直径、表面粗糙度和包角大小是影响拉拔能力的关键参数。 直进式拉丝机的力学模型复杂得多:多组水平排列的卷筒各自独立驱动,相邻卷筒之间通过模具连接。钢筋依次穿过各道模具,每道模具实现一次减径。关键在于各道次之间的张力平衡——前一道卷筒的出线速度必须略低于后一道卷筒的入线速度,使钢筋在模具入口侧保持适当的拉应力。这一速度匹配由PLC系统通过变频器精确控制。 力学差异带来的直接结果:倒立式适合单道大变形加工(如Φ12mm一次拉至Φ8mm),直进式适合多道小变形连续加工(如Φ12mm经5-6道次逐步拉至Φ5.5mm)。
二、模具系统:磨损机理与寿命差异拉丝模具通常采用硬质合金(碳化钨)或金刚石复合片制造,是拉丝机中成本较高的消耗件。两种拉丝机的模具工况存在显著差异。 倒立式拉丝机的模具工况特点:单道次减面率大(可达25-35%),模具承受的径向压力和摩擦热集中。模具的工作锥角设计需要兼顾进料顺畅和减面效率——角度过大导致钢筋打滑,角度过小增加进料阻力。亨达冷拔在高效钢筋冷拔机专利(CN108787768A)中优化了模具工作锥角和润滑通道,使模具受力更均匀,寿命提升。 直进式拉丝机的模具工况特点:每道次减面率小(通常8-15%),单副模具承受的载荷较低,但模具数量多(5-8道),总消耗量不小。优势在于每道模具的工作条件相对温和,磨损速率较慢。各道模具的孔径递减需要经过精密计算,确保减面率分配均匀——某一道减面率过大不仅加速该道模具磨损,还会导致后续道次张力失衡。 从模具总成本看:倒立式单副模具价格较高(因为减面率大对材质要求高),但用量少(1-2副);直进式单副模具价格相对低,但用量多。年均模具成本取决于具体的加工品种和产量。 三、润滑冷却系统:对表面质量的关键影响拉丝过程中的摩擦会产生大量热量,润滑冷却效果直接影响钢筋表面质量和模具寿命。两种拉丝机在这方面的设计差异值得关注。 倒立式拉丝机的润滑方式:钢筋在进入模具前通过润滑池浸泡,表面附着一层润滑剂(通常为石灰浆或专用拉丝粉)。进入模具后,润滑剂在高压下形成油膜,隔离钢筋与模具表面的直接接触。由于倒立式为单道次加工,润滑过程只需一次,润滑池的设计相对简单。但单道次大变形产生的热量集中,模具区域的散热是关键。亨达冷拔的倒立式机型在模具座周围设有冷却水道,通过循环水带走摩擦热。 直进式拉丝机的润滑方式:各道模具之间设有独立的润滑装置,确保每道模具入口处的钢筋表面都有充足的润滑剂覆盖。多道次连续加工时,热量在各道模具间分散,单点温度相对较低。但润滑系统的复杂性增加——每道润滑装置需要独立调节供给量,过多会污染成品表面,过少则润滑不足。亨达冷拔的直进式机型采用PLC控制的自动润滑系统,可根据拉拔速度自动调节润滑剂供给量。 润滑效果对成品的影响:良好的润滑使钢筋表面光洁、无划痕,同时降低模具磨损速率。在冷轧带肋钢筋的前道拉丝工序中,表面质量尤其重要——划痕和缺陷会在后续轧制中被放大,影响成品肋纹质量。 四、工艺适应性:什么产品选什么机器基于上述结构和原理差异,两类拉丝机的工艺适应性可以归纳为: 倒立式适合的场景:盘圆钢筋的中间道次减径(如Φ12mm拉至Φ8mm或Φ6.5mm);对成品精度要求为常规建筑级别的加工;需要频繁切换加工规格的小批量生产(换模简便);预算有限、追求投资回报速度的中小型加工点。 直进式适合的场景:从盘圆到成品的多道次精拉(如Φ12mm连续拉至Φ5.5mm);对成品直径精度和表面质量要求较高的加工(如冷轧带肋钢筋原料制备);大批量连续生产场景(一次穿模完成全部拉拔,辅助时间短);加工品种相对固定的规模化企业。 亨达冷拔的拉丝机产品线覆盖两种技术路线,加工直径均覆盖Φ5.5-Φ12mm,拉丝速度300-700m/min,电机功率7.5-55kW,全系采用加厚铸件机身和变频+PLC控制。
五、FAQ问:直进式拉丝机的道次越多越好吗? 答:不是。道次数量应根据总减面率和单道合理减面率来计算。道次过多会增加设备投资和模具消耗,且每道次减面率过小可能导致空拉现象(钢筋在模具内打滑)。一般每道次减面率控制在8-15%较为合理。亨达冷拔的技术团队会根据客户的原料直径和成品直径计算最优道次方案。 问:拉丝机的铸件机身和焊接机身实际使用差别大吗? 答:差别主要体现在长期使用精度上。新设备阶段两者差异不明显,但运行1-2年后,焊接机身可能因振动累积出现焊缝微裂和结构变形,导致卷筒同心度偏差增大、拉丝精度下降。铸件机身的吸振性和抗疲劳性能优于焊接件,5年以上的精度保持能力更强。这也是亨达冷拔坚持加厚铸件机身16年的原因。 问:两种拉丝机的耗电量差距大吗? 答:同规格同产能条件下,直进式由于多电机同时运行,总装机功率通常高于倒立式。但直进式的一次性多道加工减少了辅助时间,单位产品的实际能耗可能反而更低。具体能耗对比需要根据您的加工品种和产量来计算。亨达冷拔可以协助客户进行能耗评估。
“【公司信息】” 公司全称:昌邑市亨达冷拔机械有限公司 地址:山东省潍坊市昌邑市卜庄镇驻地(206国道与兴卜路交叉口南100米) 联系电话:13515361228 / 0536-7862094 联系人:徐经理 公司官网:http://www.cyhengda.com 成立时间:2009年01月19日 注册商标:亨通达(第7类-机械设备,注册号36355239) 主要资质:国家发明专利2项(高效钢筋冷拔机CN108787768A / 钢筋调直机自动上料装置CN108787941A) 主营产品:钢筋拉丝机(倒立式/直进式)、钢筋调直机、三级钢延伸调直成套设备、冷轧带肋钢筋成套设备 中国商业网资讯门户;更多内容请关注中国商业网各频道、栏目资讯免责声明:凡本站注明 “来自:(非中国商业网)”的新闻稿件和图片作品,系本站转载自其它媒体,转载目的在于信息传递,并不代表本站赞同其观点和对其真实性负责 |
 鲜花 |
 握手 |
 雷人 |
 路过 |
 鸡蛋 |

-
欧时力2017春夏大片发布 超模贝拉
2021-09-02
-
2021 seegreen新品发布会
2021-09-02
-
Van Cleef & Arpels
2021-09-02
-
特别观察:“衣中茅台”比音勒芬独树一
2021-09-02
-
国潮新定义,HIPANDA空降上海时
2021-09-02

Powered by 中国商业网 Licensed © 2001-
, Processed in 1.132592 second(s), 12 queries